Jakości montażu nie da się dopisać na końcu. Albo jest wbudowana w proces, albo wychodzi na jaw u klienta końcowego. W Convel każda partia płytek po montażu SMD przechodzi automatyczną inspekcję optyczną AOI na urządzeniach MEK/Marantz, płytki po montażu THT są kontrolowane wizualnie, a wszystkie wyniki trafiają do systemu zarządzania produkcją. Do tego dochodzi ERP, który dla każdej partii pamięta, z czego i kiedy została zmontowana. Nie deklarujemy jakości. Pokazujemy, jak ją sprawdzamy.
Czym jest inspekcja AOI i co wykrywa
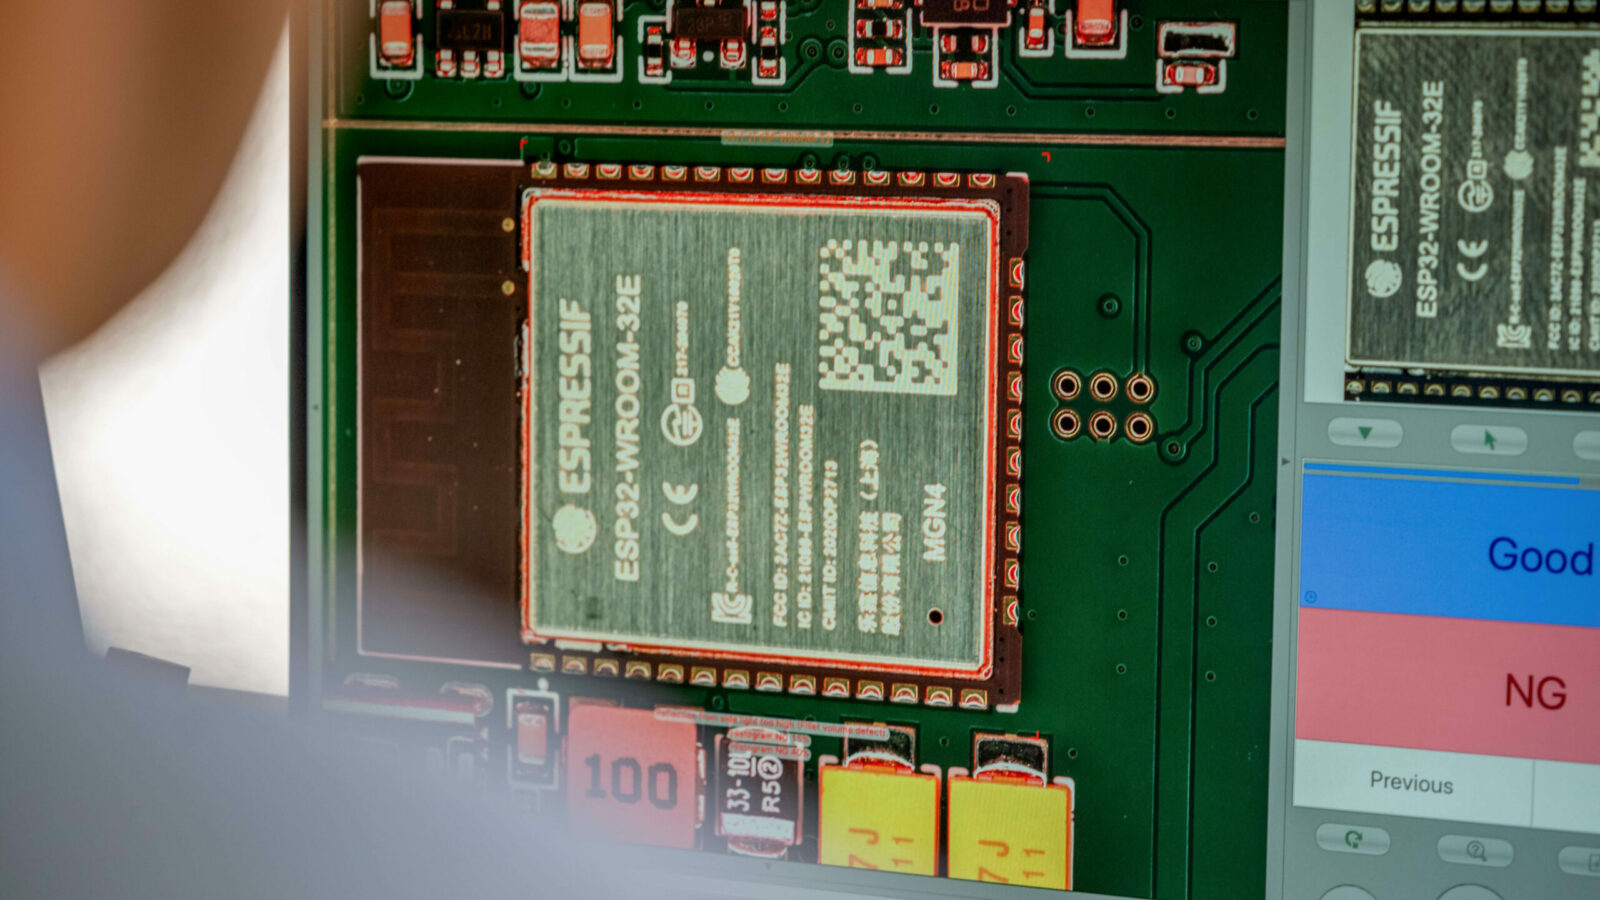
AOI (Automated Optical Inspection) to automatyczna inspekcja optyczna: urządzenie fotografuje zmontowaną płytkę w wysokiej rozdzielczości i porównuje obraz każdego komponentu z wzorcem przygotowanym na podstawie dokumentacji. Robi to szybciej i bardziej konsekwentnie niż człowiek, który po godzinie patrzenia na płytki zaczyna widzieć mniej. AOI wychwytuje wady typowe dla montażu SMD:
- brak komponentu lub komponent w złym miejscu,
- przesunięcie albo obrót elementu względem pól lutowniczych,
- odwróconą polaryzację diod, kondensatorów elektrolitycznych i układów scalonych,
- „nagrobki” (tombstoning), czyli elementy uniesione na jednym końcu,
- mostki lutownicze między wyprowadzeniami i zbyt małą ilość lutowia,
- zły komponent, jeśli różni się wyglądem lub oznaczeniem od wzorca.
Inspekcja odbywa się po lutowaniu rozpływowym, więc widzimy końcowy stan połączeń, a nie stan przed piecem. Program inspekcji przygotowujemy pod konkretny projekt i dopracowujemy na pierwszej partii, żeby ograniczyć fałszywe alarmy bez przepuszczania prawdziwych wad.
Jak wygląda kontrola jakości w Convel
AOI to najbardziej widoczny, ale nie jedyny element. Pełny proces wygląda tak:
- Kontrola przychodząca płytek PCB i komponentów: zgodność z zamówieniem, stan laminatu, oznaczenia i opakowań.
- Kontrola procesu SMD: nadruk pasty, pierwsza płytka z serii sprawdzona przed uruchomieniem automatu na pełną partię, profil pieca dobrany do projektu.
- Inspekcja AOI każdej partii po lutowaniu rozpływowym, z zapisem wyniku dla każdej płytki.
- Kontrola wizualna po montażu THT i operacjach ręcznych: zwilżenie, wypełnienie otworów, mostki, elementy mechaniczne.
- Testy funkcjonalne, jeśli projekt je przewiduje: urządzenie jest programowane i sprawdzane pod kątem zgodności ze specyfikacją. Więcej na stronie programowanie i testy.
- Kontrola końcowa przed konfekcjonowaniem: kompletność, etykiety, numery seryjne.
Płytki, które nie przejdą któregoś etapu, trafiają do analizy, a nie do pudełka. Wadę naprawiamy, jeśli to możliwe, i sprawdzamy, czy nie powtarza się w całej partii. Jeśli źródłem jest projekt albo komponent, dowiadujesz się o tym od nas, zanim zamówisz kolejną serię.
Traceability: historia każdej partii w ERP
Kontrola bez zapisu jest tylko dobrą intencją. U nas wynik każdego etapu ląduje w systemie zarządzania produkcją, a ERP wiąże partię płytek z komponentami, z których została zmontowana: producent, numer partii dostawcy, data przyjęcia. Dzięki temu potrafimy odpowiedzieć na pytania, które w innych firmach kończą się wzruszeniem ramion: z której dostawy pochodzi mikrokontroler w urządzeniu reklamowanym po roku, do ilu płytek trafił kondensator z partii, którą producent wycofał, kto i kiedy kontrolował konkretną serię.
Dla klientów z medycyny, motoryzacji, detekcji gazów czy systemów zabezpieczeń to nie jest dodatek, tylko warunek. Dla wszystkich pozostałych to spokój: reklamacja nie staje się śledztwem.
Co dostajesz razem z partią
Na życzenie klienta przekazujemy raport z inspekcji dla partii, zestawienie komponentów użytych w produkcji z numerami partii dostawców oraz dane identyfikujące produkty (numery seryjne, kody), które możesz wczytać do własnego systemu. Zakres raportowania ustalamy przy uruchomieniu produkcji, żeby dokumenty pasowały do Twoich procesów, a nie odwrotnie.
Dlaczego kontrola u producenta, a nie osobno
Zdarza się, że klient rozważa zlecenie montażu w jednym miejscu, a kontroli w innym. To brzmi bezpiecznie, ale wydłuża cykl i rozmywa odpowiedzialność: producent twierdzi, że płytki wyszły dobre, kontroler, że przyszły złe. Kiedy montaż i inspekcja są w jednym zakładzie, wada wraca na linię w ciągu godzin, a nie tygodni, i ma jednego właściciela. Nas.
Najczęstsze pytania o kontrolę jakości
Co to jest AOI?
Automatyczna inspekcja optyczna: urządzenie fotografuje zmontowaną płytkę i porównuje każdy komponent z wzorcem, wykrywając braki, przesunięcia, złą polaryzację i wady lutowia.
Czy AOI obejmuje każdą płytkę, czy próbkę?
Każdą płytkę w partii. Wynik inspekcji jest zapisywany indywidualnie.
Czy wykonujecie testy funkcjonalne?
Tak, jeśli projekt je przewiduje. Programujemy urządzenia i sprawdzamy zgodność ze specyfikacją; procedurę testową uzgadniamy z klientem.
Czy mogę otrzymać raport z kontroli?
Tak. Zakres raportów (inspekcja, komponenty, numery seryjne) ustalamy przy uruchomieniu produkcji.
Co się dzieje z płytkami, które nie przejdą kontroli?
Trafiają do analizy. Naprawiamy wadę, jeśli to możliwe, sprawdzamy, czy nie dotyczy całej partii, i informujemy klienta, jeśli źródłem jest projekt lub komponent.
Zapytaj o tę usługę
Prześlij dokumentację projektu, a przygotujemy wycenę wraz z proponowanym harmonogramem produkcji.
Zapytaj o wycenę Zobacz pozostałe usługi